
风电偏航卡钳助力臂:一台设备完成上料与紧固
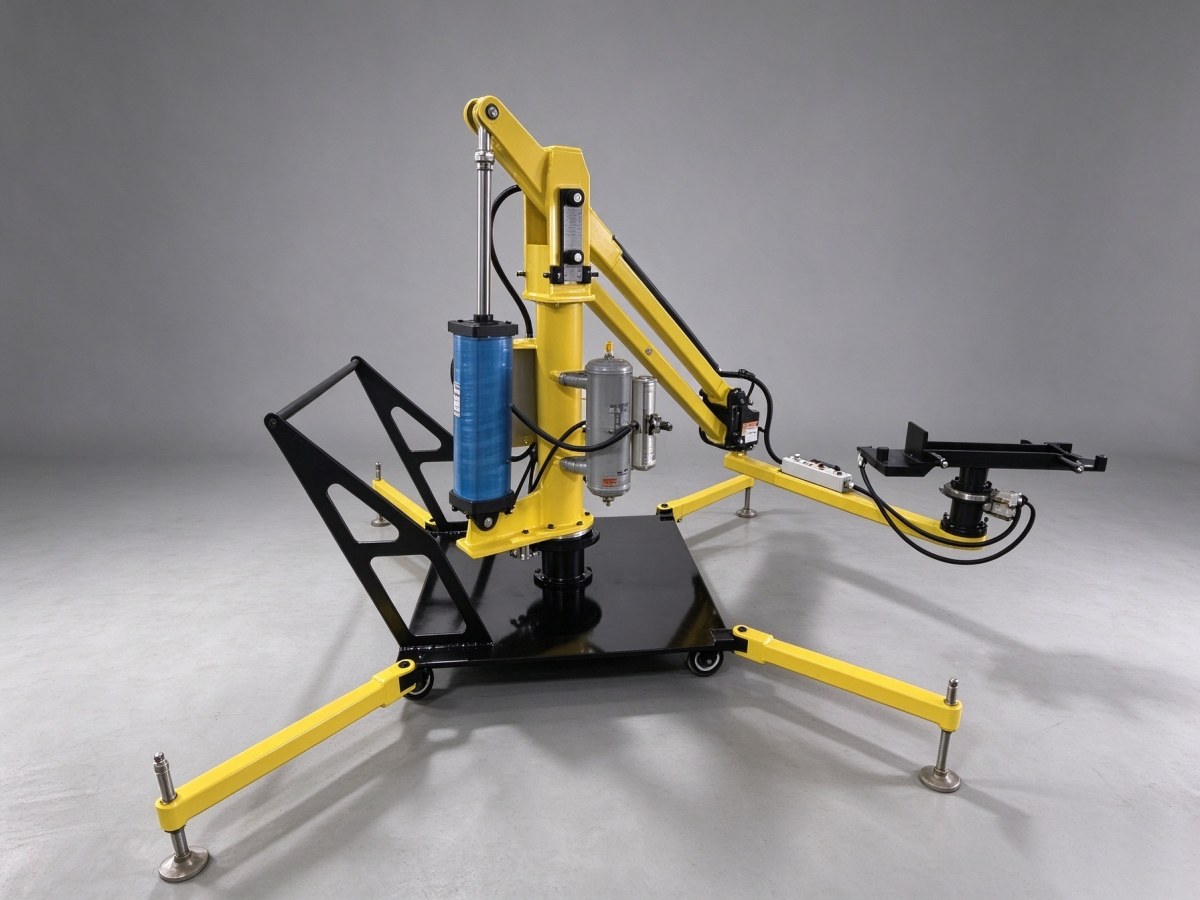
风电偏航卡钳的装配工位,通常需要两台设备配合——一台负责把卡钳吊装定位到偏航轴承上,另一台负责紧固连接螺栓。雷普赛维在 2026 年把这两个动作合并到同一台助力臂上:先完成卡钳上料定位,再在同一台设备上完成螺栓紧固,工位不再需要第二台设备。该方案已交付 西北某风电装备制造企业 10+ 台,现场实测 装配时间缩短 50% 以上,操作人员由 2 人配合减为 1 人。
偏航卡钳工位原来为什么需要两台设备?
偏航卡钳(偏航制动器)在风机总装里是个典型的“重、准、紧”三合一工位:
- 重:单件卡钳几十公斤,人工搬运既不安全也定位不稳;
- 准:卡钳要与偏航轴承的安装孔位对齐,孔距误差以毫米计;
- 紧:卡钳与轴承的连接螺栓需要按扭矩规范紧固,用的往往是液压扭矩扳手。
上料和紧固是两种完全不同的动作:上料要的是“托得住、放得准”,需要的是垂直方向的浮动平衡和微调能力;紧固要的是“扛得住反作用力”,液压扳手工作时的反扭矩必须被结构吸收掉,不能传到人手和工件上。
因为这两种需求差别太大,行业里长期的做法就是配两台:一台硬臂式助力臂做卡钳上料,一台扭矩反作用臂做液压扳手支撑。两台设备、两个操作位、两套维护,工位面积也翻倍。
一机两用的关键在哪?
雷普赛维把这个工位合并成一台设备,核心是在同一套悬臂结构上解决两种载荷:
① 上料阶段:气动平衡 + 末端微调
助力臂的气动平衡单元按卡钳自重实时匹配,操作者用很小的力就能把卡钳托起、平移、对准孔位。悬臂 360° 旋转,覆盖偏航轴承的整圈螺栓分布。
② 紧固阶段:反作用力走结构,不走人手
换装液压扳手后,扳手产生的反扭矩通过臂体结构传导到立柱和地面,而不是由操作者用身体去扛。这正是“扭矩反作用臂”要解决的问题。
③ 两个阶段之间不换设备、不换工位
这是与“两台设备”方案最本质的区别。原来卡钳吊装到位后,要换到另一个工位(或另一台臂)去紧固螺栓,中间有搬运、对位、二次固定三个环节;现在这些环节全部取消。
两台设备与一台设备:工位差在哪?
把两种做法放到同一张表里对照,差异集中在六处:设备台数、操作位、换装环节、人员、维护点与装配节拍。
| 对比项 | 传统两台方案 | 本案例一台方案 |
|---|---|---|
| 设备台数 | 2 台(卡钳上料臂 + 扭矩反作用臂) | 1 台(LSS 系列,一机两用) |
| 操作位 | 2 个,各配一套立柱基础 | 1 个,一套立柱基础 |
| 换装环节 | 搬运 → 对位 → 二次固定(3 步) | 0 步,同一台设备连续完成 |
| 人员配置 | 2 人配合 | 1 人 |
| 维护点 | 2 套气路、抱闸与易损件 | 1 套 |
| 装配节拍 | 基线 | 缩短 50% 以上(现场实测) |
需要强调:合并的前提是两种载荷都达标。上料看额定负载与微调精度,紧固看反力臂的额定扭矩——任一不达标,就应该继续用两台。
这套方案的适用条件与限制(重要)
适用:
- 偏航卡钳单件重量在助力臂额定负载范围内(需按实际卡钳重量选配型号)
- 偏航轴承螺栓分布直径在悬臂覆盖半径内
- 液压扳手型号已确定,反力点有可靠的刚性支撑面
仍需谨慎评估或走非标定制:
- 卡钳超重、或需要多姿态翻转的工位
- 紧固扭矩超出配套反力臂的额定值(反力臂额定扭矩需 ≥ 扳手最大扭矩 × 1.3)
- 现场空间不足以布置立柱(可能需要改成轨道悬挂式或移动式)
- 同一工位有多种卡钳型号混线,需要快速换装夹具
我们不建议在未核算卡钳重量、法兰直径与紧固扭矩之前直接套用本方案。选型错误会导致反力点滑脱或臂体变形,这是安全件,不能试错。
现场安装条件:四项核对与三种典型失效
设备与型号定下来之后,还要把现场核一遍。下面四个条件在勘测阶段必须现场确认,不能只看图纸。
| 核对项 | 要求 | 常见问题 |
|---|---|---|
| 立柱位置 | 距工位中心在悬臂覆盖半径内,且不占物流通道 | 立柱挡住叉车或周转车通行 |
| 地面承载 | 按臂体自重、负载与倾覆力矩核算 | 旧厂房地坪未核算,运行中有晃动感 |
| 气源 | 压力稳定,配油水分离 | 气压波动导致浮动高度漂移 |
| 空间净高 | 满足最高提升位加卡钳高度的余量 | 与行车轨道或管线干涉 |
三类典型失效,以及各自的预防办法:
- 反力点滑脱:紧固时反力臂没有落在刚性支撑面,或额定扭矩不足。预防:反力臂额定扭矩 ≥ 扳手最大扭矩 × 1.3,反力点必须有可靠刚性面。
- 臂体变形:长期超载或偏载。预防:按实际卡钳自重选型,重量要含外部支架与油管接头,不能只按钳体本体估算。
- 浮动漂移:气源压力波动,或平衡单元没有按卡钳自重匹配。预防:气源稳压加油水分离,投用前按实重标定平衡点。
这三类都不是靠操作习惯能补回来的,属于选型与安装阶段就必须解决的问题。
选型第一步:三步核对
这个工位的选型不是先挑型号,而是先核三个量。三项都过了,再谈型号与配置。
| 步骤 | 核对项 | 判定条件 | 不满足时 |
|---|---|---|---|
| ① 称重 | 卡钳单件自重(含外部支架、油管接头) | 在助力臂额定负载范围内 | 改选更大负载等级,或走非标定制 |
| ② 核半径 | 偏航轴承螺栓分布直径 | 在悬臂覆盖半径内 | 改轨道悬挂式或移动式 |
| ③ 核扭矩 | 液压扳手最大扭矩 | 反力臂额定扭矩 ≥ 扳手最大扭矩 × 1.3 | 换更大规格反力臂 |
三项里最容易漏的是第一项:现场报的卡钳重量常常只算钳体本体,不含支架与油管接头。重量低估会直接导致选型偏小,运行中表现为浮动不稳、定位漂移。
偏航卡钳自重多少?LSS200 还是 LSS500 怎么定?
这个工位的选型,第一步是弄清卡钳自重。行业里有两个可查的锚点。
锚点一:能源行业标准《风力发电机组 偏航盘式制动器》的档位划分
| 活塞直径 | 额定工作压力 | 单侧活塞数 | 制动偶件厚度 | 单台制动器质量 |
|---|---|---|---|---|
| 75 / 80 mm | 16 MPa | 2 | 30 mm | ≤ 70 kg |
| 90 / 120 mm | 16 MPa | 3 / 4 | 40 mm | ≤ 250 kg |
标准口径下,偏航制动器自重只分 ≤70kg 和 ≤250kg 两档;表中质量为钳体本体(含活塞、弹簧、摩擦片),不含外部支架、油管接头、防护罩。最大工作压力允许超出额定 2 MPa。
锚点二:主流型号的实际自重(厂商公开样本)
| 型号 | 关键规格 | 自重 |
|---|---|---|
| RINGSPANN HW 180 HUK | 盘厚 30mm,油压 15–160 bar | 约 65 kg |
| Carlisle WBA1-90-SC | 衬片宽 125mm,盘厚 30mm | 73 kg |
| Svendborg Monospring | 衬片宽 130mm | 约 85 kg(不含支架) |
| 国产 DADH75 | 最大夹持力 140 kN | 约 60–70 kg |
| 国产 DADH90 系列 | 最大夹持力 200 kN | 约 100–140 kg |
| 国产 DADH120 | 最大夹持力 530 kN | 约 180–250 kg |
按机组功率段的经验自重区间
| 机组功率 | 典型配置 | 单台自重 |
|---|---|---|
| 1.5–2.5 MW | 75/80mm 活塞 | 55–80 kg |
| 3.0–4.0 MW | 90mm 三活塞 | 100–150 kg |
| 4.5–6.0 MW | 120mm 四活塞 | 180–250 kg |
| 8 MW 以上海上 | 定制大钳体 | 250 kg 以上 |
据此定型号:
- 卡钳 ≤ 200 kg(覆盖 1.5–4.0 MW 主流陆上机型)→ LSS200 可满足
- 卡钳 200–250 kg(4.5–6.0 MW 大机型)→ 建议 LSS500,留出安全余量
- 8 MW 以上超 250 kg → 走 PS 非标定制,需按图纸核算
这条选型线不能拍脑袋:额定负载必须大于卡钳自重,且要预留夹具与工装重量。一台机组通常配 8–20 台偏航卡钳,选型错一次就是批量错。
2 人变 1 人,装配时间缩短 50% 以上
改造前:2 人配合——一人扶卡钳定位,一人操作液压扳手。
改造后:1 人即可完成从卡钳上料到螺栓紧固的全过程,现场实测装配时间缩短 50% 以上。
时间省在哪里,可以拆成三段看:
- 不用换设备:原来卡钳吊装到位后,要转去另一台扭矩反作用臂紧固螺栓,中间有搬运、对位、二次固定三个动作;现在同一台设备连续完成。
- 不用等配合:原来两人要确认“卡钳放稳了没有”“可以对位了吗”,每个卡钳都要对齐一次节奏;单人操作后这个同步等待消失。
- 不用二次定位:卡钳在臂上定位完成后直接进入紧固,位置不丢失,省掉重新找正的时间。
除了时间,工位层面还有几笔账:
- 设备台数:从 2 台减为 1 台,采购与折旧同步下降
- 工位面积:少一台设备的基础占地
- 设备维护:一套气源、一套易损件、一次点检
- 安全管理:减少一个需要站在吊装物下方的人
常见问题
一机两用会不会两个动作都做不好?
合并的前提是两种载荷都要满足。上料看的是额定负载与微调精度,紧固看的是反力臂的额定扭矩——这两个指标必须同时达标,任一不达标就不该合并,应该继续用两台。
已经在用两台设备的工位,能改造吗?
取决于现有基础和卡钳规格。需要现场勘测:地面承载、上方空间、气源条件、卡钳单重与数量。我们只做能核算清楚的部分。
这套设备有检测报告吗?
可提供整机出厂检测报告,用于供方审核与投标资料。
参考资料
- 雷普赛维 LABOR-SAVING 气动助力机械臂产品参数(LS / LSS 系列)
- 现场应用照片(风电偏航卡钳工位,已脱敏)
- 液压扭矩扳手反力臂选型指南(反力臂额定扭矩 ≥ 扳手最大扭矩 × 1.3)